


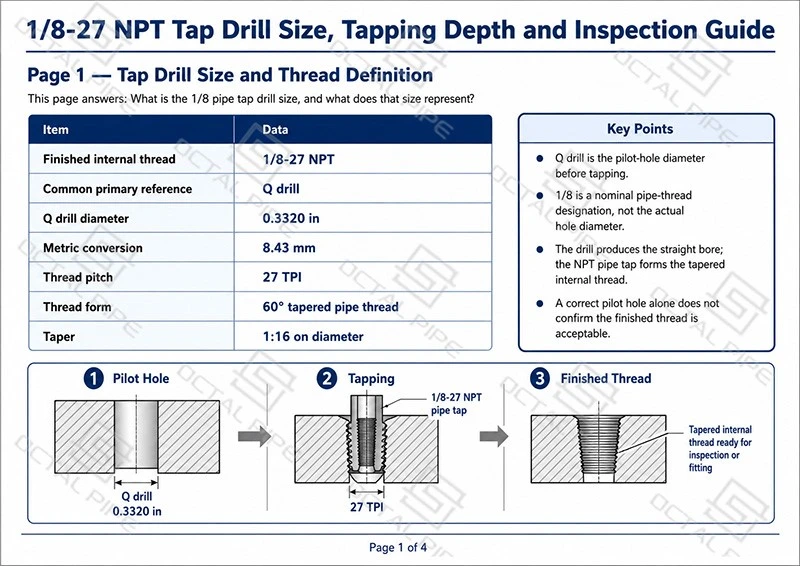
A Ukuran bor keran pipa 1/8adalah diameter lubang pilot yang disiapkan sebelum memotong ulir pipa internal meruncing 1/8 inci. Untuk sebuah standar1/8-27 ulir internal NPT, proses pemesinan biasanya dimulai dengan mengebor lubang lurus dengan alatihan Q, kemudian deburring atau chamfering sedikit bagian masuknya sehingga keran pipa NPT dapat mulai tegak lurus dan memotong benang runcing hingga kedalaman yang terkendali. Diameter bor Q adalah0.3320 in, atau kira-kira8.43 mm.
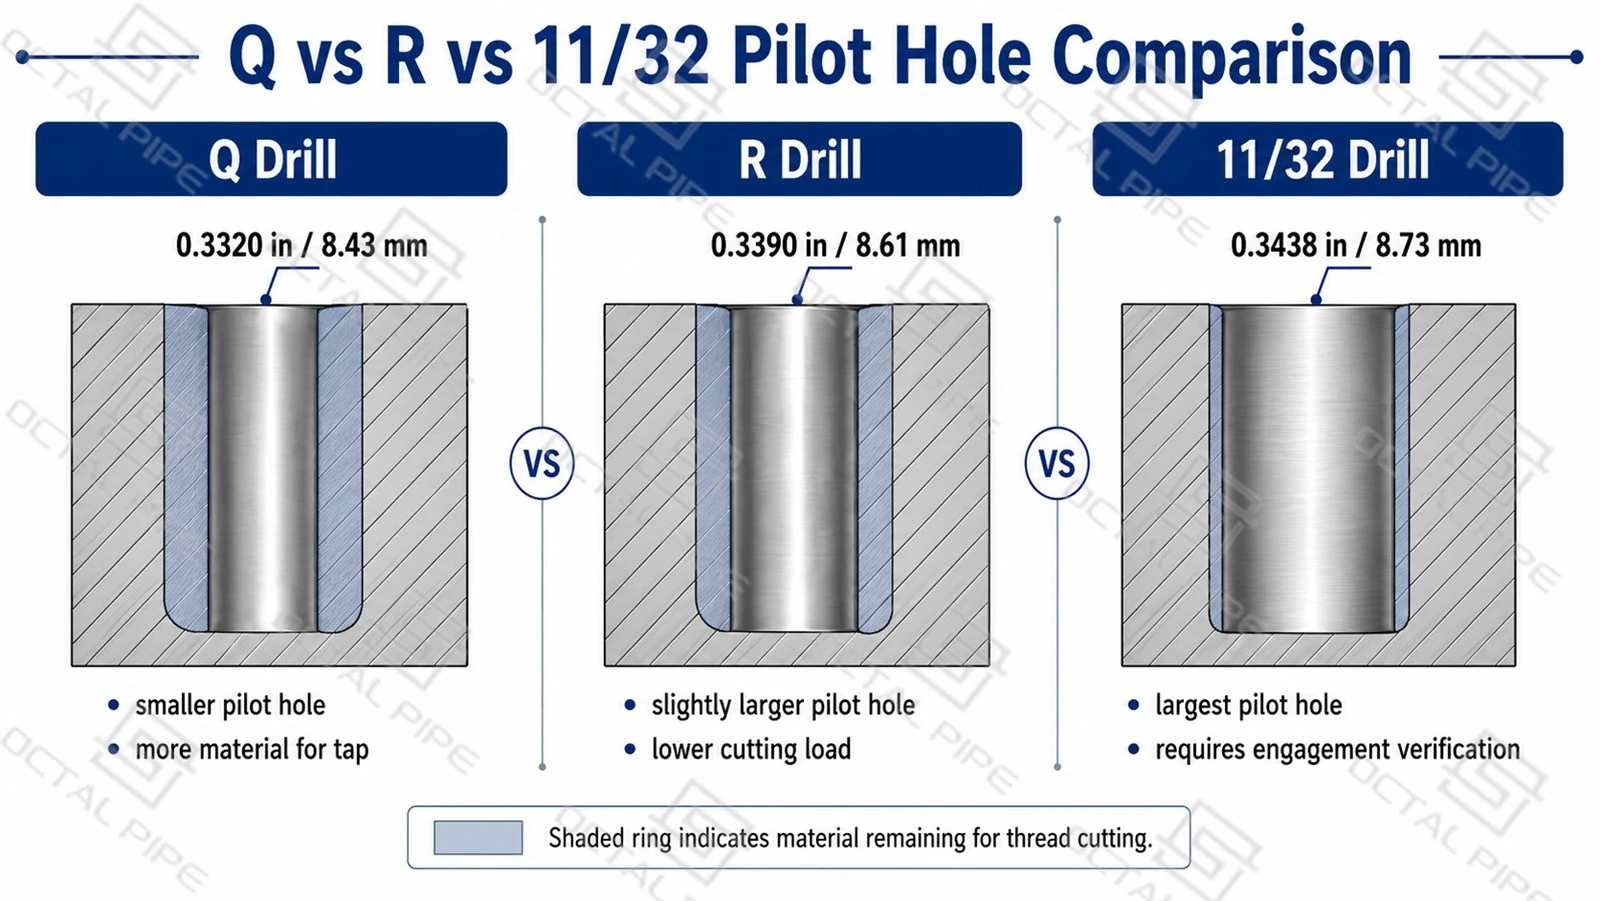
Lubang yang dibor ini hanyalah lubang awal. Ini menentukan berapa banyak bahan yang tersisa untuk dikeluarkan keran saat membentukBenang NPT meruncing 27 TPI. A latihan Qmenyisakan lebih banyak material untuk pembentukan benang namun dapat meningkatkan torsi sadapan, terutama pada material yang lebih keras atau lubang buta. Sebuahbor Ratau11/32 incilubang menghilangkan lebih banyak material sebelum disadap, yang dapat mengurangi beban pemotongan namun juga dapat mempengaruhi tinggi ulir, pengikatan fitting, dan posisi pengukur akhir. Untuk pekerjaan produksi, ukuran bor yang dipilih harus dibuktikan dengan pengambilan sampel dan diterimaPemeriksaan pengukur colokan L1, bukan berdasarkan diameter bor saja.
Berapa Ukuran Bor yang Digunakan untuk Keran NPT 1/8-27?
Untuk a1/8-27 ulir internal NPT, a latihan Qbiasanya digunakan sebagai referensi bor keran awal untuk keran pemotongan standar. Ini menciptakan lubang pilot lurus0.3320 insebelum keran pipa tirus mulai memotong benang. Hal ini penting karena diameter lubang pilot mengontrol jumlah material yang tersisa untuk dikeluarkan oleh keran, yang secara langsung mempengaruhi torsi penyadapan, beban serpihan, tinggi ulir, dan risiko kerusakan keran.
| Barang | Referensi |
|---|---|
| Utas internal selesai | 1/8-27 NPT |
| Referensi bor keran utama yang umum | latihan Q |
| diameter bor Q | 0.3320 in |
| Konversi metrik | 8.43 mm |
| Jarak benang | 27 TPI |
| Bentuk benang | Benang pipa meruncing 60 derajat |
| Lancip | diameternya 1:16 |
| Urutan operasi | Bor lubang pilot terlebih dahulu, lalu ketuk |
Nilai dalam tabel harus diperlakukan sebagai data penyetelan pemesinan, bukan sebagai dimensi penerimaan benang jadi. Lubang yang dibor dengan Q memberi keran bahan yang cukup untuk membentuknyaBenang NPT meruncing 27 TPI, tetapi port yang telah selesai masih bergantung pada kedalaman tap, talang masuk, kondisi pahat, pelepasan chip, dan posisi pengukur. Dalam pekerjaan produksi, lubang yang dibor harus diperiksa sebelum disadap, dan diselesaikan1/8-27 NPTbenang harus diterima dengan ukuran sumbat NPT yang ditentukan, bukan hanya berdasarkan ukuran bor saja.
Mengapa Grafik Menampilkan Q, R, dan 32/11 untuk 1/8 NPT?
Untuk1/8-27 NPTpenyadapan, ukuran lubang pilot tidak selalu dicantumkan dengan cara yang sama karena bor yang direkomendasikan bergantung pada seberapa banyak material yang diharapkan dikeluarkan oleh keran selama pemotongan benang. Alatihan Qmenciptakan lubang awal yang lebih kecil, sementarabor RDan11/32 incimembuat lubang percontohan yang semakin besar. Hal ini mengubah beban pemotongan, volume chip, pembentukan sayap ulir, dan posisi pengukur akhir dari port NPT yang telah selesai.
| Referensi Bor | Diameter dalam Inci | Kira-kira. Ukuran Metrik | Arti Praktis |
|---|---|---|---|
| latihan Q | 0.3320 in | 8.43 mm | Lubang awal yang lebih kecil; menyisakan lebih banyak bahan untuk keran |
| bor R | 0.3390 in | 8.61 mm | Lubang yang sedikit lebih besar; mengurangi beban penyadapan |
| 11/32 inci | 0.3438 in | 8.73 mm | Ukuran pecahan umum, tetapi lebih besar dari Q dan R |
Perbedaan antara alatihan Qdan sebuah11/32 dalam latihanadalah tentang0.0118 in, atau kira-kira0.30 mm. Dalam jumlah kecil1/8 lubang NPT, perbedaan tersebut cukup untuk mengubah beban penyadapan dan jumlah sayap benang yang terbentuk selama pemotongan. Lubang pilot yang lebih kecil umumnya menghasilkan lebih banyak material ulir tetapi meningkatkan beban tap; lubang pilot yang lebih besar lebih mudah dipotong tetapi memerlukan konfirmasi pengikatan benang yang lebih dekat danPengukur colokan L1posisi. Untuk pemesinan berulang, ukuran bor yang dipilih harus sesuai dengan gambar, data pabrikan keran, kondisi material, dan persyaratan pemeriksaan akhir.
Apa yang Sebenarnya Dikontrol oleh Ukuran Bor Keran
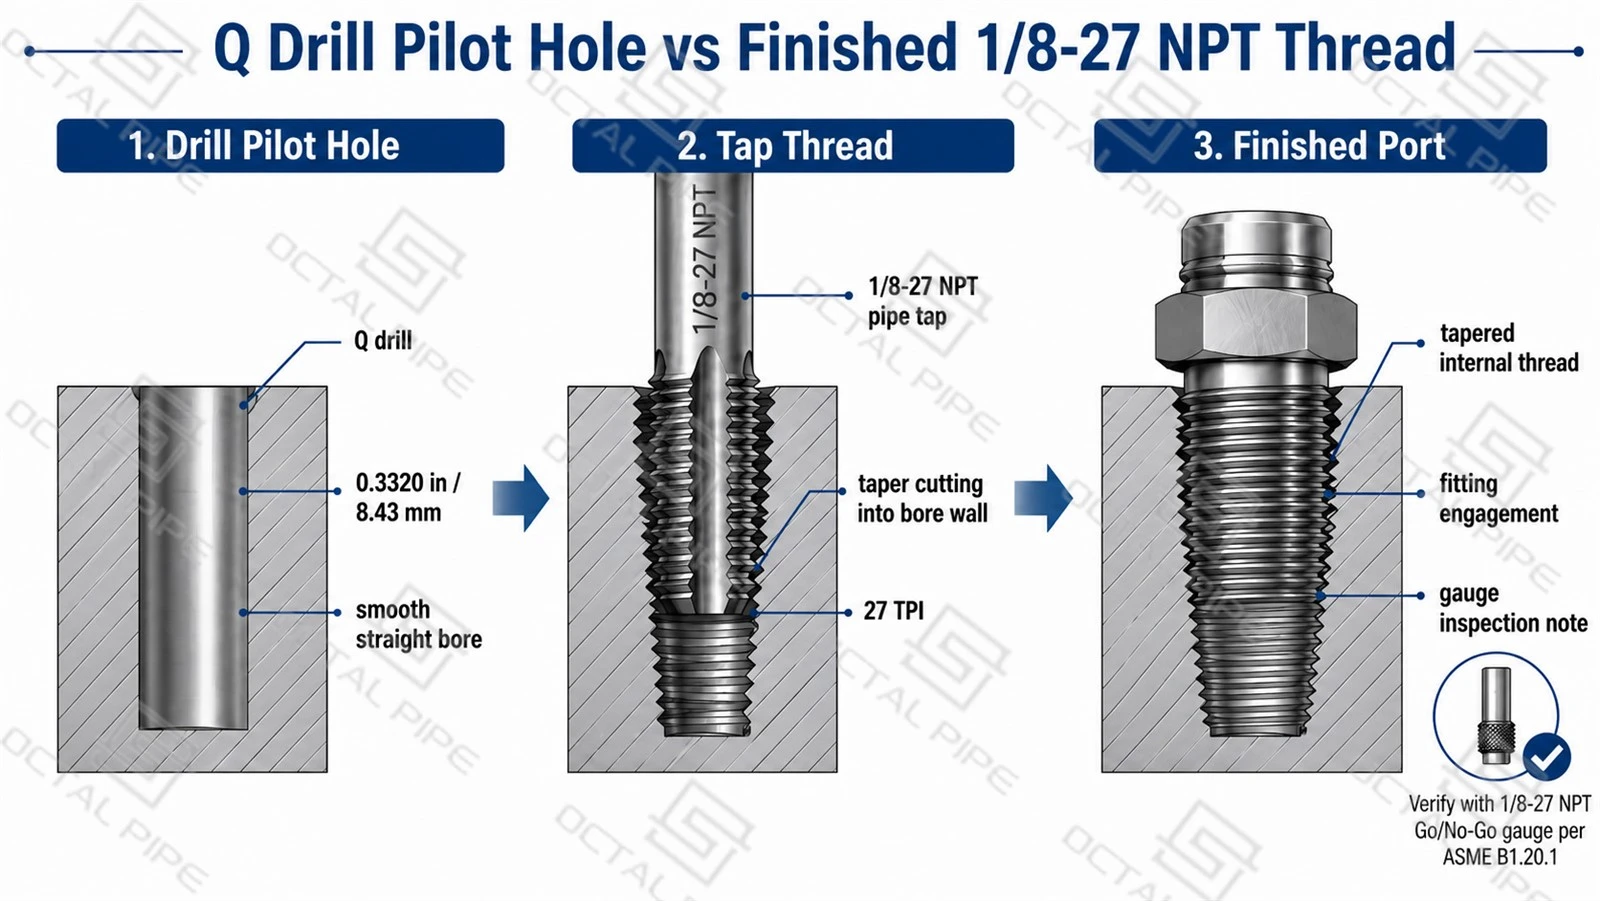
Ukuran bor keran mengontrol lubang awal sebelum mengetuk. Itu tidak mengontrol setiap fitur port NPT yang lengkap.
| Fitur | Terutama Dikendalikan Oleh |
|---|---|
| Diameter lubang pilot | Ukuran bor yang dipilih |
| Jarak benang | 1/8-27 Ketuk NPT |
| Sudut benang | Geometri keran pipa |
| Benangnya lancip | Formulir ketuk NPT |
| Posisi pengukur selesai | Kedalaman penyadapan dan inspeksi |
| Pertunangan yang pas | Ukuran benang, kedalaman, dan lancip |
| Perilaku penyegelan | Kondisi ulir, pengikatan, sealant, dan persyaratan pengujian |
Ituukuran bor untuk 1/8 NPTmempengaruhi berapa banyak material yang harus dikeluarkan keran. Jika lubang terlalu kecil, keran dapat terpotong dengan torsi yang berlebihan dan dapat pecah, terutama pada material yang lebih keras atau lubang yang tidak terlihat. Jika lubangnya terlalu besar, keran akan menghilangkan lebih sedikit material, namun ulir internal yang sudah jadi mungkin mengurangi ikatannya.
Karena NPT bersifat tapered, ukuran port akhir juga bergantung pada seberapa dalam tap digerakkan. Lubang pilot yang benar masih dapat menghasilkan ulir yang tidak dapat diterima jika keran berhenti terlalu dangkal, terlalu dalam, tidak sejajar, atau terpotong dengan serpihan yang dikemas.
Cara Mengebor dan Mengetuk Lubang NPT 1/8-27
Urutan pengeboran dan penyadapan harus dikontrol sebagai proses pemesinan, bukan diperlakukan sebagai langkah pembuatan lubang sederhana. Proses tipikal mencakup operasi berikut:
- Konfirmasikan info thread lengkap, seperti1/8-27 NPT.
- Pilih ukuran bor keran yang disetujui dari gambar atau data produsen keran.
- Bor lubang pilot lurus dengan bor yang ditentukan.
- Deburr atau talang sedikit entri tanpa memperbesar bukaan secara berlebihan.
- Sejajarkan keran pipa NPT dengan sumbu lubang yang dibor.
- Potong ulir internal yang meruncing hingga kedalaman yang terkendali.
- Hapus chip dan bersihkan port.
- Periksa benang yang sudah jadi dengan ukuran yang ditentukan.
Keran pipa umumnya mengikuti sumbu lubang yang dibor. Jika lubang pilot tidak berada pada sumbunya, keran biasanya akan mengikuti ketidaksejajaran tersebut. Hal ini dapat memengaruhi arah pemasangan, pengikatan benang, dan penyegelan meskipun pemasangannya benarUkuran mata bor 1/8 NPTtelah digunakan.
Persyaratan Melalui Lubang dan Lubang Buta
Untuk1/8-27 NPTpenyadapan, referensi lubang pilot yang sama dapat digunakan untuk lubang tembus dan lubang buta, namun kedalaman pengeboran yang diperlukan tidak sama. Lubang tembus memungkinkan serpihan dan ujung keran melewati bagian tersebut, sedangkan lubang buta harus memberikan jarak ekstra bawah untuk ujung keran, ulir yang tidak lengkap, geometri titik bor, dan akumulasi serpihan.
| Tipe Lubang | Persyaratan Utama |
|---|---|
| Melalui lubang | Kontrol penyelarasan, breakout burr, pelepasan chip, dan kontaminasi internal |
| Lubang buta | Berikan kedalaman ekstra untuk ujung keran, ulir yang tidak lengkap, bentuk titik bor, dan jarak bebas serpihan |
Lubang buta harus lebih dalam dari panjang benang yang bisa digunakan. Ini juga harus menyediakan ruang untuk bagian utama keran, ulir pertama yang tidak lengkap, serpihan, dan bentuk kerucut yang ditinggalkan oleh titik bor. Tidak ada kedalaman lubang buta universal yang bertanggung jawab hanya berdasarkan pada frasa tersebutUkuran lubang 1/8 NPT. Kedalaman akhir harus berasal dari gambar bagian, geometri tap, persyaratan pengikatan ulir, dan perhitungan sisa dinding.
Mengapa Mengetuk Kedalaman Penting untuk 1/8 NPT
Kedalaman penyadapan sangat penting untuk NPT karena benangnya meruncing. Saat keran pipa bergerak lebih dalam ke dalam lubang, ukuran ulir efektif di pintu masuk pelabuhan menjadi lebih besar.
| Kondisi Penyadapan | Hasil di Pelabuhan | Risiko Perakitan |
|---|---|---|
| Terlalu dangkal | Pembukaan benang yang efektif masih terlalu kecil | Pemasangan mungkin tidak mencapai keterlibatan yang diperlukan |
| Kedalaman terkendali | Benang mencapai ukuran dan posisi perakitan yang diinginkan | Pertunangan yang pas secara konsisten |
| Terlalu dalam | Port menjadi terlalu besar | Pemasangannya mungkin masuk terlalu jauh atau terasa longgar |
Benang mesin lurus pada dasarnya mengubah panjang benang seiring dengan masuknya keran lebih dalam. Benang NPT mengubah panjang benang dan ukuran benang efektif. Inilah sebabnya mengapa benang yang telah selesai tidak dapat dinilai hanya dari seberapa jauh keran masuk atau berapa banyak benang keran yang masih terlihat di atas bagian tersebut.
Untuk pekerjaan produksi, kedalaman sadapan harus ditentukan dengan pemesinan percobaan dan dikonfirmasi dengan inspeksi alat ukur. Kedalaman yang disetujui kemudian dapat digunakan sebagai referensi pengaturan berulang.
Memeriksa Benang NPT 1/8-27 yang Sudah Selesai
Selesai1/8-27 NPTulir internal harus diperiksa di luar lubang pilot yang dibor. Lubang pilot hanya mengkonfirmasi lubang awal; port yang telah selesai juga memerlukan bentuk ulir yang bersih, kedalaman penyadapan yang terkontrol, dan dapat diterimaPengukur colokan L1posisi. Bahkan dengan lubang bor Q yang benar, ulir bisa rusak jika keran sudah aus, tidak sejajar, didorong terlalu dalam, atau penuh dengan serpihan.
| Barang Inspeksi | Metode | Tujuan |
|---|---|---|
| Diameter lubang pilot | Pengukuran lubang | Konfirmasikan ukuran lubang awal |
| Kondisi benang | Inspeksi visual | Memeriksa gerinda, benang sobek, dan keripik yang dikemas |
| Ukuran benang jadi | DikalibrasiPengukur colokan L1 | Mengonfirmasi posisi pengukur ketat tangan yang diperlukan |
| Pemeriksaan fungsional | Pencocokan pas atau tes yang ditentukan | Mengonfirmasi perilaku perakitan dan penyegelan |
Unduh:Ukuran Bor Keran NPT 1/8-27, Kedalaman Penyadapan, dan Panduan Inspeksi
Bor mengontrol lubang awal; ituPengukur colokan L1mengonfirmasi thread internal runcing yang telah selesai. Pemasangan yang berpasangan dapat membantu memastikan perakitan atau orientasi, namun tidak boleh menggantikan pemeriksaan alat ukur. Perbedaan pemasangan benang, pelapis, sealant, dan toleransi dapat membuat uji coba tampak dapat diterima bahkan ketika port yang telah selesai berada di luar kondisi ukuran yang disyaratkan.

1/8 NPT Tidak Sama dengan BSPT, BSPP, atau NPTF
Itu1/8penandaan hanya mengidentifikasi ukuran benang nominal. Hal ini tidak memastikan bahwa ulir menggunakan pitch, sudut sayap, lancip, metode penyegelan, atau sistem pengukur yang sama. Sebelum memilih bor, keran, atau pengukur inspeksi, keterangan ulir lengkap harus dikonfirmasi pada gambar.
| Sistem Benang | Sebutan Khas | Melempar | Sudut Benang | Bentuk Benang | Catatan Penyegelan / Inspeksi |
|---|---|---|---|---|---|
| NPT | 1/8-27 NPT | 27 TPI | 60 derajat | Meruncing | Penyegelan biasanya dilakukan melalui pengikatan benang runcing dengan sealant; diperiksa dengan alat pengukur NPT |
| NPTF | 1/8-27 NPTF | 27 TPI | 60 derajat | Segel kering yang meruncing | Ukuran nominal serupa, namun persyaratan pemotongan dan pengukuran benang dryseal berbeda |
| BSPT | R1/8 atau Rc1/8 | 28 TPI | 55 derajat | Meruncing | Bentuk benang Whitworth; tidak dapat dipertukarkan dengan NPT meskipun memiliki konsep lancip yang serupa |
| BSPP | G1/8 | 28 TPI | 55 derajat | Paralel | Biasanya disegel dengan mesin cuci, cincin-O, atau segel berikat, bukan dengan gangguan benang tirus |
Pemasangan BSPT atau BSPP dapat berawal dari a1/8 NPTport untuk beberapa putaran karena ukuran nominalnya hampir sama, namun pengikatan parsial tersebut tidak sesuai. Perbedaan nada antara27 TPIDan28 TPImenciptakan ketidakcocokan kumulatif seiring kemajuan pemasangan, sementaraNPT 60 derajatsudut sayap danBSP 55 derajatsudut sayap menghubungi permukaan ulir secara tidak benar.
Dalam pekerjaan produksi atau pemeliharaan, ketidaksesuaian ini dapat merusak sisi ulir, memberikan rasa kencang yang salah, menggeser posisi pengukur, dan masih bocor di bawah tekanan. Sealant ulir dapat menyembunyikan kebocoran kecil pada permukaan, namun tidak dapat memperbaiki kemiringan, sudut, atau geometri penyegelan yang salah. Oleh karena itu, standar ulir yang disyaratkan harus dikonfirmasi sebelum mengebor, mengetuk, atau menerima port yang telah selesai.
Pertanyaan Umum

01.Berapa ukuran bor keran pipa 1/8 yang benar?
02.Mengapa beberapa grafik menunjukkan Q, R, atau 11/32 untuk ketukan 1/8 NPT?
03.Apakah ukuran bor keran sama dengan ukuran lubang 1/8 NPT yang sudah jadi?
Tidak. Ukuran bor tap hanya lubang pilot lurus sebelum disadap. Selesai1/8-27 NPTulir dibentuk oleh keran pipa, dan penerimaan akhirnya bergantung pada lancip, kedalaman penyadapan, kondisi ulir, dan pemeriksaan dengan pengukur sumbat NPT yang ditentukan.
04.Dapatkah 1/8 NPT, NPTF, BSPT, dan BSPP menggunakan bor dan keran yang sama?
Sertifikasi

Sertifikat CE

Sertifikat ISO 9001

Sertifikat API Q1

Sertifikat ABS

AP-5L Sertifikat

API-5CT Sertifikat


