


A Ukuran bor keran pipa 1/4adalah diameter lubang pilot yang dibor sebelum memotong ulir pipa bagian dalam yang meruncing. Prosesnya biasanya mencakup pengeboran lubang lurus ke ukuran yang ditentukan, deburring atau chamfering ringan pada lubang masuk, penyelarasan lubang bor.1/4-18 ketukan NPT, memotong benang runcing hingga kedalaman yang terkendali, menghilangkan serpihan, dan memeriksa benang yang sudah jadi dengan ukuran yang ditentukan.
Untuk a1/4-18 benang NPT, ukuran bor keran yang umum ditentukan adalah7/16 inci, sama dengan 0,4375 inci atau 11,11 mm. Diameter ini menyisakan cukup bahan bagi keran untuk membentuk ulir yang diperlukan tanpa menimbulkan ketahanan pemotongan yang berlebihan, sedangkan port ulir yang lengkap biasanya digunakan pada manifold hidrolik, badan katup, rumah pompa, komponen pneumatik, dan sambungan instrumen untuk pengukur tekanan, sensor, alat kelengkapan selang, dan sumbat pembuangan. Lubang yang lebih kecil meningkatkan torsi penyadapan dan risiko kerusakan alat, sedangkan lubang yang terlalu besar dapat mengurangi ikatan benang. Itu1/4peruntukannya adalah ukuran nominal ulir pipa dan bukan diameter lubang bor yang sebenarnya, dan karena NPT meruncing, ulir akhir juga harus dikontrol dengan kedalaman sadapan dan pengukuran ulir - bukan hanya dengan ukuran bor saja.
Berapa Ukuran Bor yang Diperlukan untuk Keran NPT 1/4-18?
Untuk a1/4-18 ulir internal NPT, ukuran bor keran yang umum ditentukan adalah7/16 inci, sama dengan0,4375 inci atau 11,1125 mm. Ini adalah diameter lubang pilot lurus dan tidak berulir yang disiapkan sebelum keran pipa NPT memotong ulir internal yang meruncing. Itu1/4penunjukannya adalah ukuran nominal benang pipa; ini tidak mewakili diameter bor sebenarnya atau diameter lubang berulir yang telah selesai.
| Barang | Spesifikasi | Signifikansi Pemesinan |
|---|---|---|
| Penunjukan benang jadi | 1/4-18 NPT | Menentukan ulir pipa internal meruncing yang diperlukan |
| Ketuk ukuran bor | 7/16 inci | Diameter lubang pilot sebelum disadap |
| Diameter bor desimal | 0.4375 in | Digunakan untuk pengaturan alat dan permesinan |
| Konversi metrik yang tepat | 11.1125 mm | Konversi langsung 7/16 inci |
| Nilai bulat praktis | 11.11 mm | Cocok untuk referensi dimensi |
| Jarak benang | 18 TPI | Benang yang sudah jadi memiliki 18 benang per inci |
| Bentuk benang | Benang pipa meruncing 60 derajat | Diproduksi dengan keran NPT, bukan dengan bor |
| Referensi benang | ASME B1.20.1 | Mendefinisikan geometri benang NPT dan persyaratan pengukuran |
ItuLubang pilot 7/16 incimenyisakan bahan yang cukup untuk keran membentuk benang tanpa torsi pemotongan yang berlebihan; lubang berukuran kecil meningkatkan risiko kerusakan tap, sedangkan lubang berukuran besar mengurangi pengikatan benang. Karena NPT itu meruncing, jadinya1/4-18 benang NPTjuga harus dikontrol dengan kedalaman sadapan dan diverifikasi dengan pengukur sumbat yang ditentukan.
Bagaimana Ukuran Bor Ketuk Berhubungan dengan Benang NPT yang Sudah Selesai
Ukuran bor keran bukanlah ukuran benang jadi. Ini adalah diameter lubang silinder polos yang disiapkan sebelum operasi penyadapan. Urutan pemesinan dan inspeksi melibatkan beberapa elemen terpisah, masing-masing dengan fungsi berbeda.
| Ketentuan | Arti |
|---|---|
| 1/4-18 NPT | Penunjukan nominal dari ulir pipa internal yang sudah jadi |
| Ketuk bor | Bor yang digunakan untuk menghasilkan lubang pilot polos |
| Keran pipa NPT 1/4-18 | Alat pemotong yang membentuk ulir internal yang meruncing |
| Port NPT selesai | Lubang yang disadap yang menerima pemasangan NPT jantan yang serasi |
| Pengukur benang | Alat inspeksi yang digunakan untuk memverifikasi benang yang sudah jadi |
Bor menghilangkan material tengah, menentukan diameter lubang, dan mengontrol sumbu lubang awal, tetapi tidak menghasilkan profil ulir heliks. Keran pipa NPT selanjutnya menghilangkan material dari dinding lubang untuk membentuk ulir internal yang meruncing.
Diameter bor keranhanyalah salah satu dari beberapa dimensi yang menentukan port yang telah selesai. Gambar tersebut juga dapat menentukan kedalaman pengeboran, kedalaman ulir, geometri talang atau counterbore, panjang ulir penuh, pengikatan fitting, dan posisi pengukur. Lubang percontohan yang benar saja tidak menjamin penerimaan; kedalaman penyadapan atau geometri masuk yang tidak tepat masih dapat menyebabkan kegagalan perakitan atau pengukur.
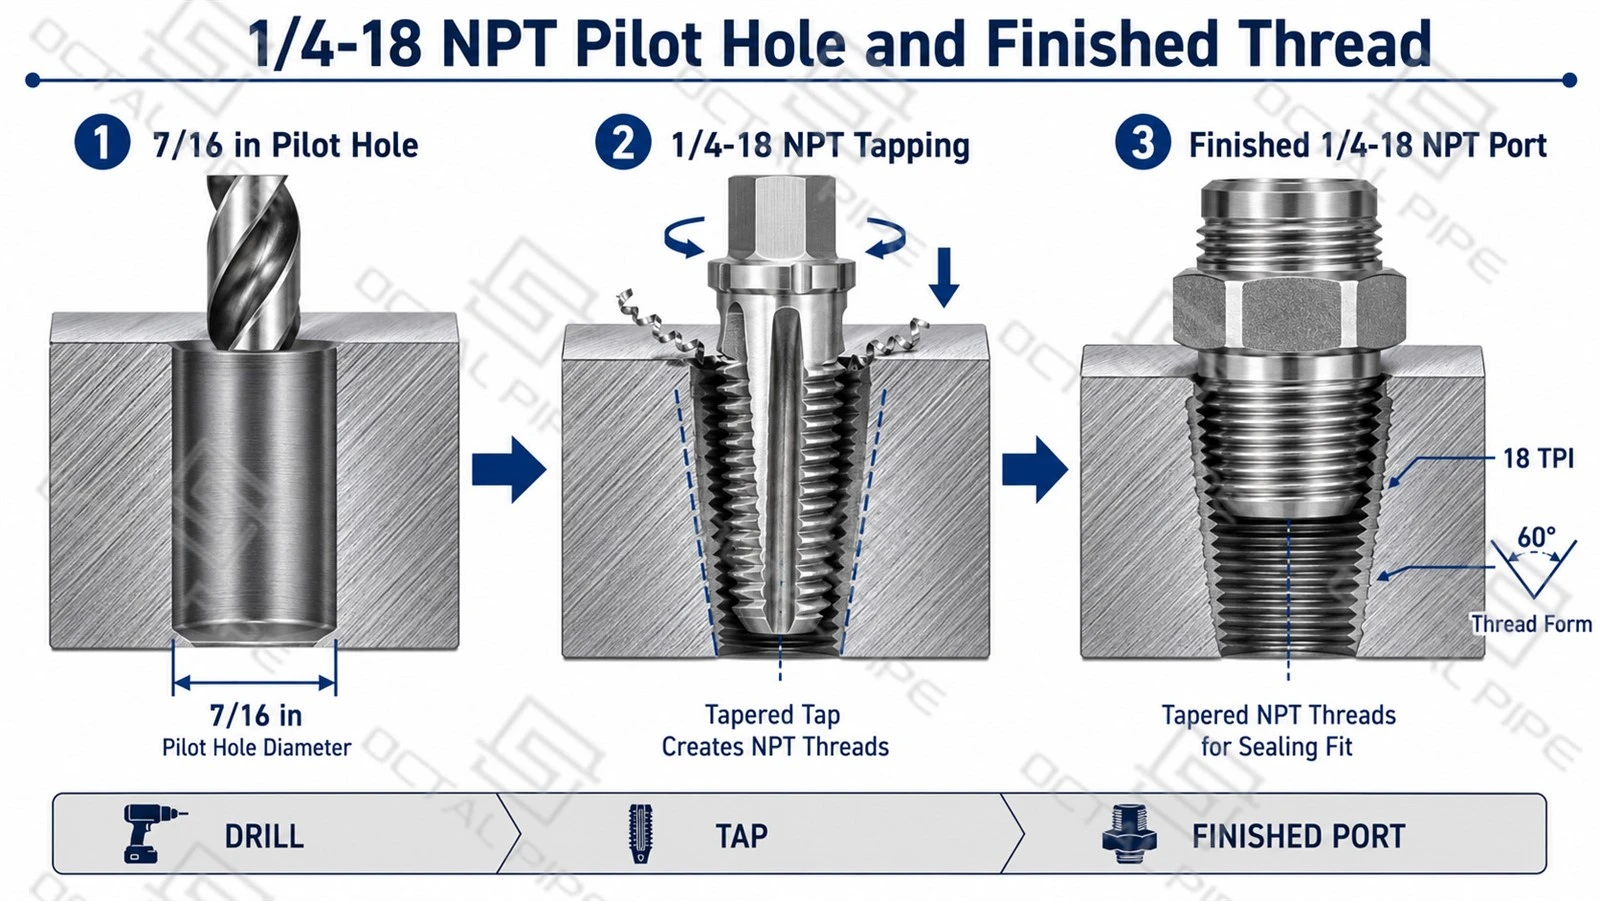
Bagaimana Benang Internal 1/4-18 NPT Terbentuk
A 1/4-18 ulir internal NPTdimulai dengan lurusLubang pilot 7/16 inci. Bor menetapkan diameter lubang awal dan sumbu lubang tetapi tidak menghasilkan ulir. Sebuah meruncingKeran pipa NPT 1/4-18kemudian dimasukkan ke dalam lubang untuk memotong profil ulir 60 derajat, 18 ulir per inci, dan lancip NPT yang diperlukan.
Karena keran pipa itu sendiri meruncing, diameter ulir efektif di pintu masuk port meningkat seiring dengan bergeraknya keran lebih dalam ke benda kerja. Oleh karena itu, ukuran ulir akhir tidak hanya bergantung pada diameter lubang pilot tetapi juga pada geometri keran dan kedalaman sadapan yang dikontrol.
| Tahap Pemesinan | Alat Aksi | Fitur Terkendali |
|---|---|---|
| Pengeboran lubang pilot | Menghasilkan garis lurusLubang silinder 7/16 inci | Diameter lubang awal dan penyelarasan lubang |
| Persiapan masuk | Menghilangkan gerinda dan memberikan talang yang terkontrol | Ketuk entri dan perlindungan thread lengkap pertama |
| Penyadapan pipa | MemotongProfil benang 60 derajat, 18 TPI, dan NPT lancip | Bentuk benang, nada, dan geometri meruncing |
| Kontrol kedalaman | Menghentikan ketukan tirus pada posisi aksial yang telah ditetapkan | Ukuran benang yang efektif dan pengikatan yang pas |
| Pengukuran benang | Periksa port yang sudah selesai dengan pengukur colokan NPT yang ditentukan | Posisi diameter pitch dan penerimaan benang |
ItuUkuran bor 7/16 incihanya menentukan berapa banyak material yang tersisa untuk dikeluarkan oleh keran pipa. Itu tidak menentukan ukuran akhir dari port berulir. Jika keran berhenti terlalu dini, diameter ulir efektif akan tetap terlalu kecil dan fitting mungkin tidak terpasang dengan baik. Jika keran bergerak terlalu jauh, port akan menjadi terlalu besar dan fitting mungkin masuk terlalu dalam atau memberikan interferensi yang tidak memadai.
Oleh karena itu, port NPT 1/4-18 yang dapat diulang memerlukan kedalaman sadapan yang terkontrol dan verifikasi ukuran akhir. Kedalaman pemesinan dapat digunakan untuk menetapkan pengaturan produksi, namun benang akhir harus diterima sesuai dengan posisi pengukur NPT yang ditentukan, bukan diameter bor atau tampilan visual saja.
Mempersiapkan Lubang Sebelum Mengetuk
Sebelum mengebor, pastikan benang yang diperlukan sudah terpasang1/4-18 NPT, karena sistem ulir seperempat inci lainnya mungkin menggunakan bor, keran, dan pengukur yang berbeda. Jenis lubang, kedalaman pengeboran, material benda kerja, dan ketebalan dinding yang tersedia juga harus diperiksa sebelum pemesinan.
| Barang Kontrol | Persyaratan Utama |
|---|---|
| Penunjukan benang | Mengonfirmasi1/4-18 NPTpada gambar |
| Jenis dan kedalaman lubang | Identifikasi lubang tembus atau lubang buta dan berikan jarak bebas keran dan serpihan yang cukup |
| Penjajaran lubang | Jaga agar sumbu bor tetap persegi dengan permukaan referensi |
| Persiapan masuk | Oleskan sedikit talang dan hilangkan gerinda tanpa memperbesar bukaan |
| Pembersihan dan inspeksi | Hapus chip dan verifikasi diameter, kedalaman, dan kesejajaran lubang sebelum mengetuk |
Keran pipa mengikuti sumbu lubang yang dibor, sehingga lubang pilot yang miring atau letaknya buruk dapat mempengaruhi kesejajaran dan penyegelan fitting meskipun ukuran bor yang digunakan sudah benar.
Melalui Lubang dan Lubang Buta
Yang umumukuran bor untuk 1/4 NPTtetap7/16 incibaik melalui lubang tembus maupun lubang buta, namun kedalaman pengeboran yang dibutuhkan berbeda.
| Tipe Lubang | Persyaratan Pemesinan Utama |
|---|---|
| Melalui lubang | Kontrol keselarasan, breakout burr, dan kontaminasi chip |
| Lubang buta | Berikan kedalaman ekstra untuk ujung keran, ulir yang tidak lengkap, geometri titik bor, dan jarak bebas serpihan |
Lubang buta harus lebih dalam dari benang yang dapat digunakan. Tidak ada kedalaman pengeboran universal yang hanya didasarkan padaUkuran lubang 1/4 NPT; kedalaman akhir tergantung pada geometri keran, pengikatan ulir yang diperlukan, gambar komponen, dan ketebalan dinding minimum yang tersisa.
Memotong Benang Pipa Bagian Dalam
Setelah lubang pilot dibor, keran pipa NPT 1/4-18 membentuk ulir internal. Keran harus dipilih berdasarkan material benda kerja, jenis lubang, mesin, dan arah aliran chip.
Operasi penyadapan yang terkendali harus mencakup praktik-praktik berikut:
- Verifikasi identifikasi keran sebelum digunakan.
-
Periksa tepi tajam dari keausan, terkelupas, atau material yang menumpuk.
-
Sejajarkan keran dengan sumbu lubang yang dibor.
-
Gunakan cairan pemotong yang cocok untuk bahan dan alat.
-
Hindari pemuatan samping saat masuk.
-
Kontrol torsi dan umpan aksial.
-
Kelola chip sesuai dengan desain keran.
-
Cegah keran menyentuh dasar lubang buta.
-
Hentikan sebelum benang menjadi terlalu besar.
-
Bersihkan port sebelum pemeriksaan.
Instruksi ketukan tangan yang umum adalah memajukan dan membalikkan ketukan secara berkala untuk memecahkan chip. Pendekatan tersebut mungkin cocok untuk beberapa ketukan tangan beralur lurus, namun sebaiknya tidak diterapkan secara mekanis pada setiap proses ketukan. Alat penyadap mesin titik spiral, seruling spiral, benang terputus, dan mesin sadap kaku memiliki persyaratan kontrol chip yang berbeda.

Mengapa Kedalaman Penyadapan Lebih Penting untuk NPT
Dengan ulir mesin lurus, pergerakan pahat tambahan terutama meningkatkan panjang ulir. Dengan ulir NPT yang meruncing, perjalanan tambahan juga mengubah ukuran ulir efektif pada permukaan port.
| Kondisi Penyadapan | Hasil di Pelabuhan | Risiko Perakitan |
|---|---|---|
| Ketuk terlalu dangkal | Pembukaan yang efektif masih terlalu kecil | Pemasangannya mungkin tidak masuk cukup jauh |
| Kedalaman terkontrol yang benar | Keterlibatan yang diperlukan dan posisi pengukur tercapai | Perakitan yang konsisten |
| Ketuk terlalu dalam | Pembukaan yang efektif menjadi terlalu besar | Pemasangannya mungkin masuk terlalu jauh atau terasa longgar |
| Proyeksi alat tidak konsisten | Ukuran port bervariasi antar bagian | Hasil perakitan dan pemeriksaan tidak stabil |
| Keran usang | Bentuk dan ukuran benang mungkin menyimpang | Hasil pengukuran buruk atau risiko kebocoran |
Jumlah tap thread yang tersisa di atas benda kerja dapat digunakan sebagai observasi pengaturan, namun tidak boleh menjadi metode penerimaan akhir. Proyeksi tap bervariasi menurut desain pahat, pengaturan dudukan, penggilingan ulang, panjang talang, dan geometri benda kerja.
Memverifikasi Thread NPT 1/4-18 yang Selesai
BenarLubang pilot 7/16 incitidak menjamin dapat diterima1/4-18 benang NPT. Karena tapnya meruncing, ukuran ulir akhir juga bergantung pada kedalaman sadapan, keselarasan, kondisi pahat, dan pelepasan chip.
| Barang Inspeksi | Metode | Apa yang Dikonfirmasi |
|---|---|---|
| Diameter lubang pilot | Pengukuran lubang | Ukuran lubang awal yang benar |
| Kondisi benang | Inspeksi visual | Tidak ada gerinda, benang sobek, atau serpihan yang dikemas |
| Ukuran benang jadi | DikalibrasiPengukur colokan L1 | Posisi pengikatan tangan yang benar |
| Pemeriksaan fungsional | Pencocokan pas atau tes yang ditentukan | Kinerja perakitan dan penyegelan |
Unduh:1/4-18 Ukuran Bor Keran NPT, Kedalaman Penyadapan dan Panduan Inspeksi
ItuPengukur colokan L1adalah alat penerimaan utama untuk thread NPT internal yang telah selesai. Posisi referensinya harus diperiksa terhadap permukaan bagian yang ditentukan, dengan mempertimbangkan talang atau lubang penyeimbang. Pemasangan yang cocok dapat memastikan perakitan, namun tidak boleh menggantikan pemeriksaan pengukur yang dikalibrasi.
NPT Tidak Sama dengan Benang Seperempat Inci Lainnya
Beberapa sistem thread mengandung "1/4" dalam peruntukannya, namun tidak dapat dipertukarkan.
| Sistem Benang | Sebutan Khas | Melempar | Sudut Benang | Membentuk | Gunakan Bor Ketuk yang Sama Secara Otomatis? |
|---|---|---|---|---|---|
| NPT | 1/4-18 NPT | 18 TPI | 60 derajat | Meruncing | Referensi umum ditunjukkan pada Tabel 1 |
| NPTF | 1/4-18 NPTF | 18 TPI | 60 derajat | Segel kering yang meruncing | Konfirmasikan gambar, ketuk, dan ukur |
| BSPT internal | RC1/4 | 19 TPI | 55 derajat | Meruncing | TIDAK |
| BSPT eksternal | R1/4 | 19 TPI | 55 derajat | Meruncing | TIDAK |
| BSPP | G1/4 | 19 TPI | 55 derajat | Paralel | TIDAK |
| Benang kasar terpadu | 1/4-20 UNC | 20 TPI | 60 derajat | Paralel | TIDAK |
Unduh:Identifikasi Benang 1/4 Inci: NPT, NPTF, BSPT, BSPP dan UNC
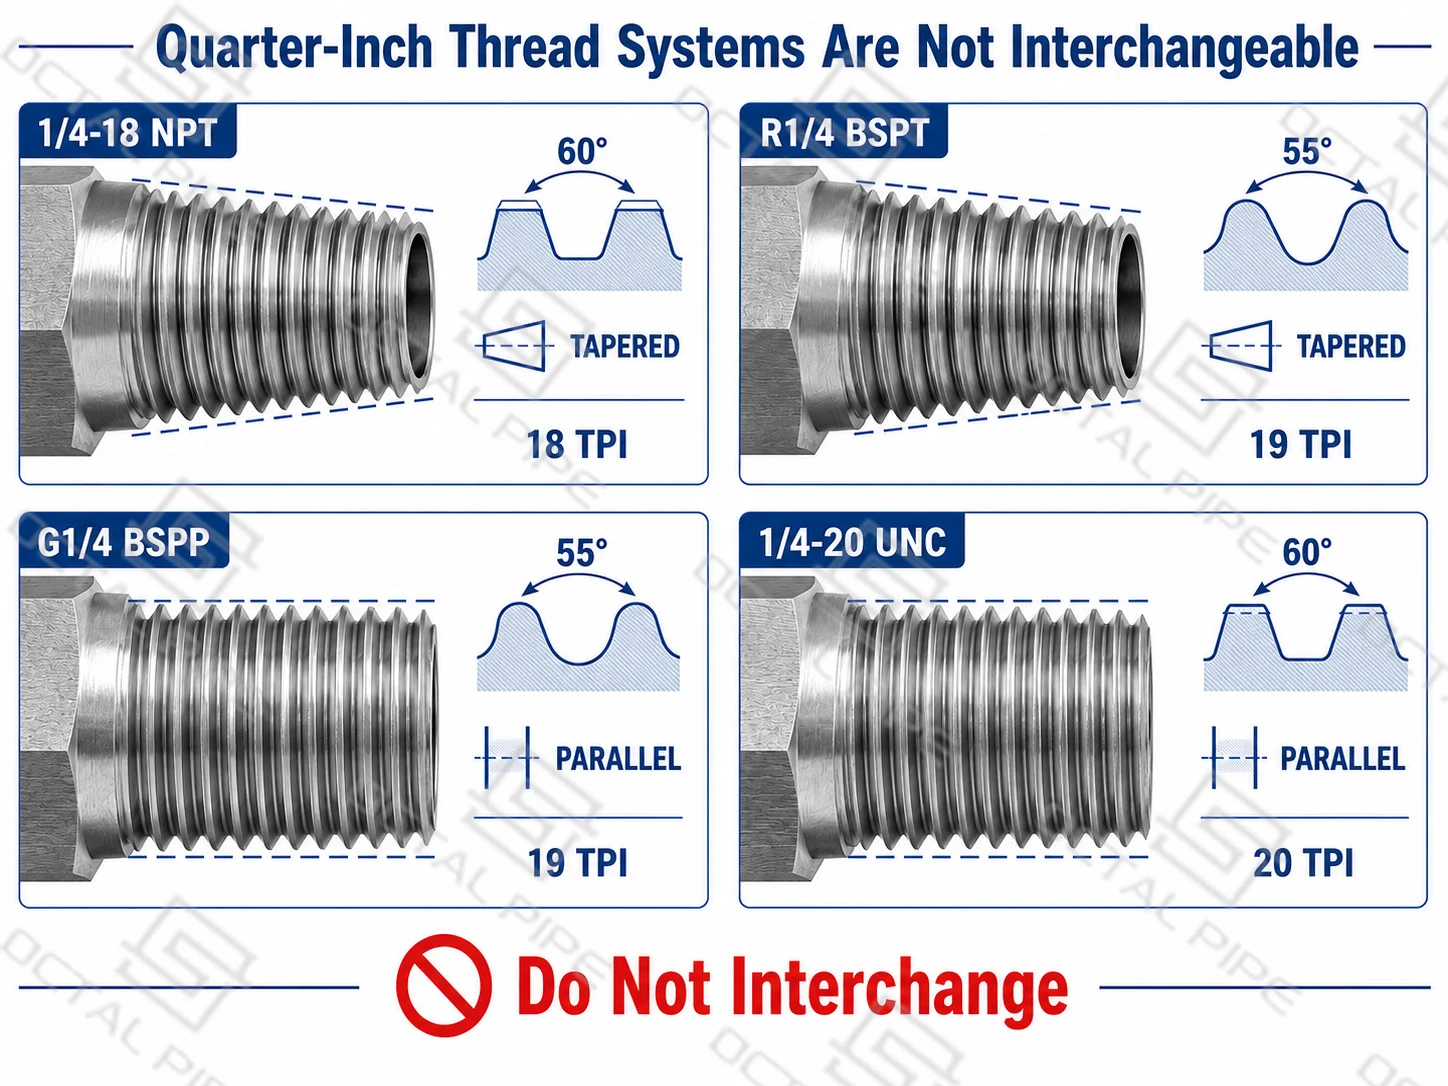
Beberapa sistem ulir seperempat inci menggunakan sebutan nominal yang serupa, tetapi pitch, sudut ulir, lancip, dan metode penyegelannya berbeda. Oleh karena itu, bor keran, keran pipa, dan pengukur inspeksi harus dipilih dari keterangan ulir lengkap, bukan dari1/4penunjukan saja.
Pemasangan yang tidak cocok dapat masuk ke port selama beberapa putaran, namun pengikatan sebagian tidak memastikan kompatibilitas. Perbedaan pitch atau bentuk ulir dapat menyebabkan ulir silang, kerusakan sayap, pengikatan yang salah, dan kebocoran. Sealant ulir tidak dapat memperbaiki geometri yang tidak kompatibel, sehingga standar yang diperlukan harus dikonfirmasi sebelum pengeboran dan penyadapan.
Pertanyaan Umum

01.Berapa ukuran bor keran pipa 1/4 yang benar?
02.Dapatkah bor 11 mm digunakan untuk keran 1/4 NPT?
03.Seberapa dalam keran NPT 1/4-18 harus dipotong?
04.Dapatkah bor dan keran yang sama digunakan untuk 1/4 benang NPT, NPTF, BSPT, atau BSPP?
Sertifikasi

Sertifikat CE

Sertifikat ISO 9001

Sertifikat API Q1

Sertifikat ABS

AP-5L Sertifikat

API-5CT Sertifikat


